

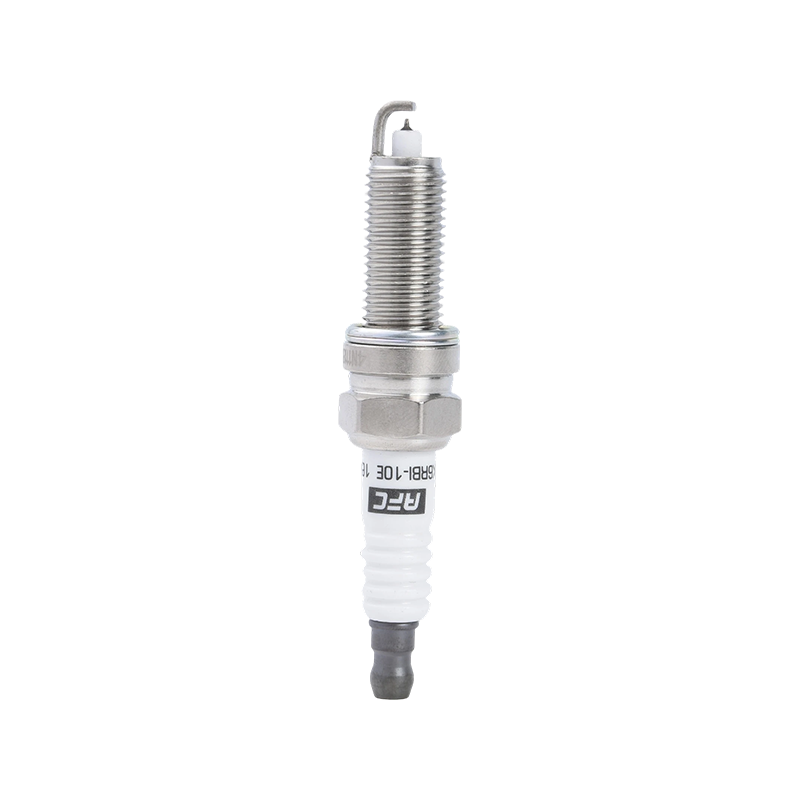
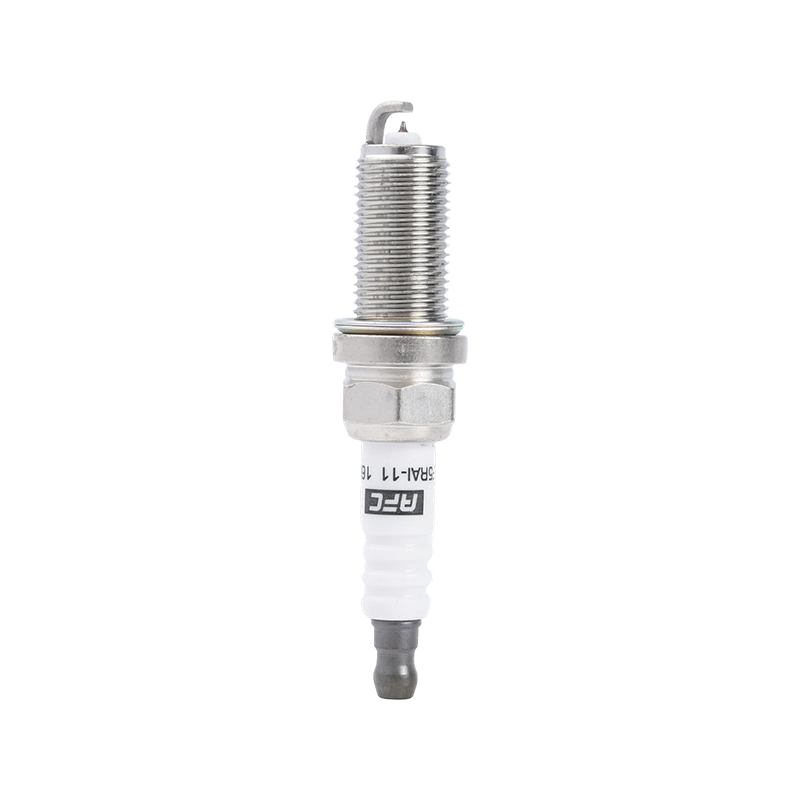
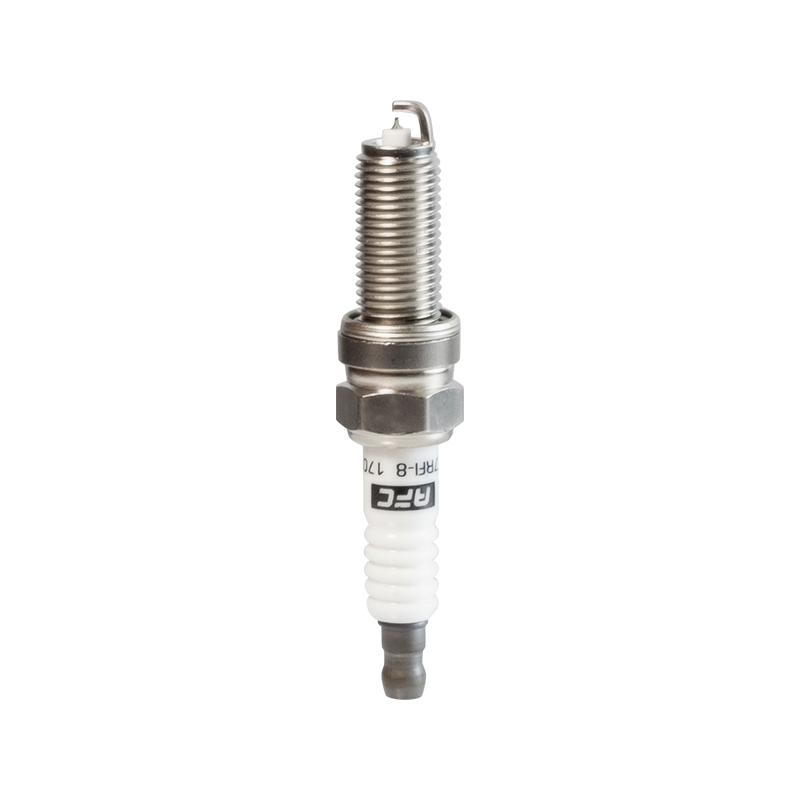
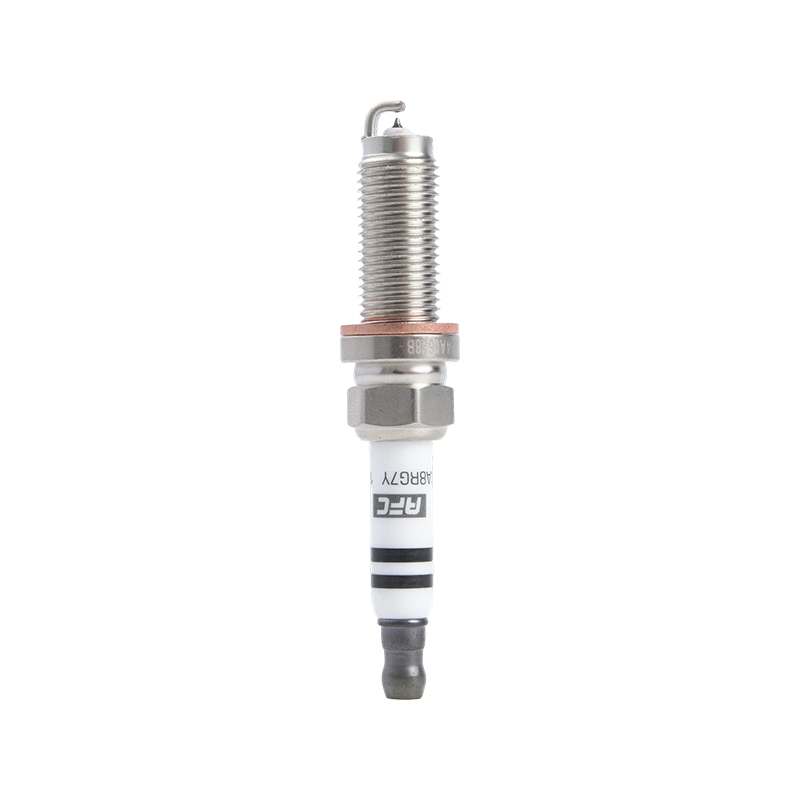
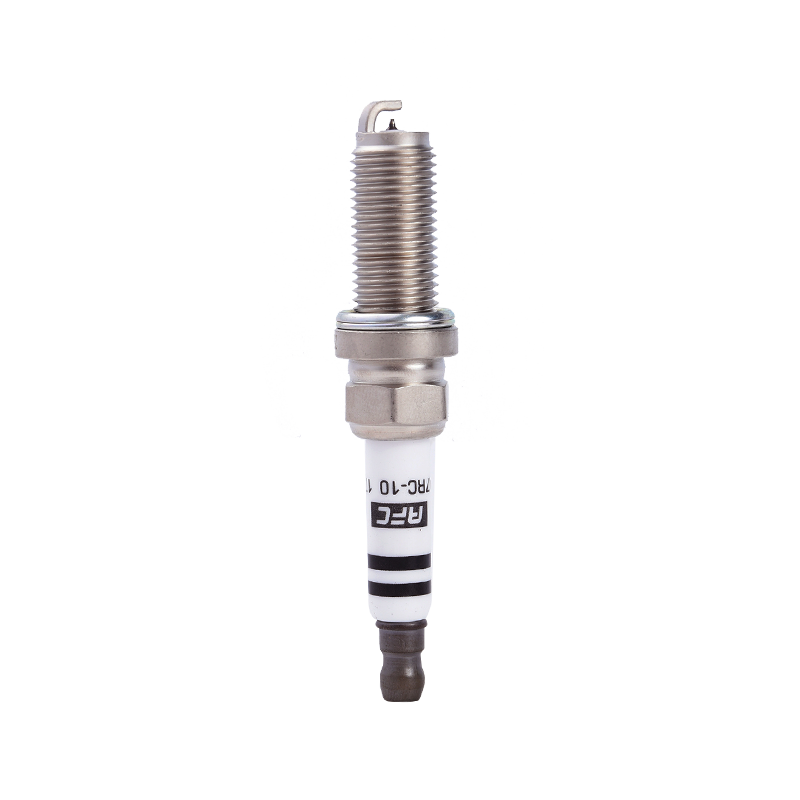
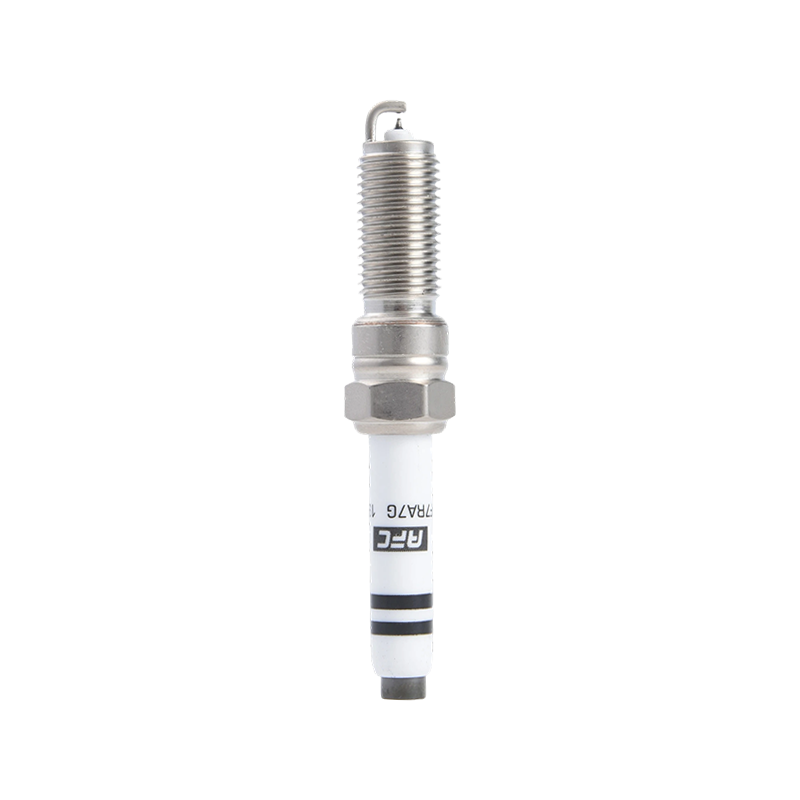
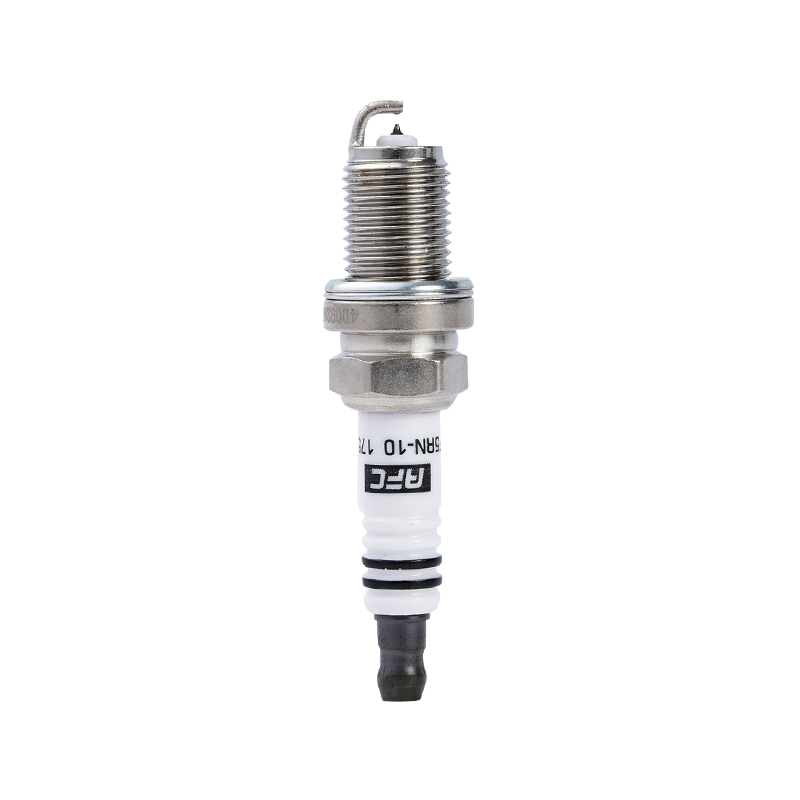
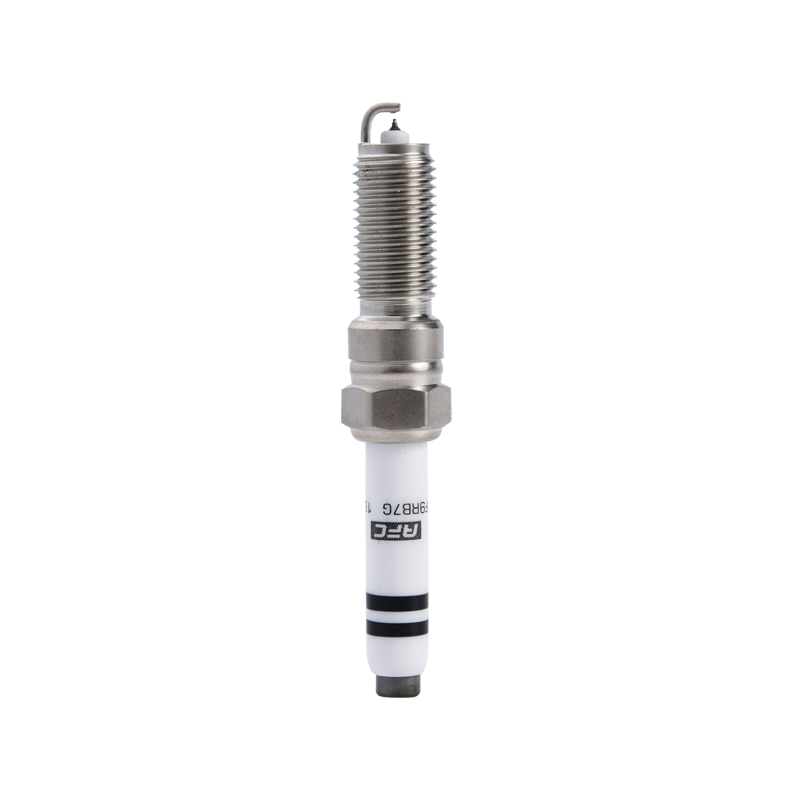
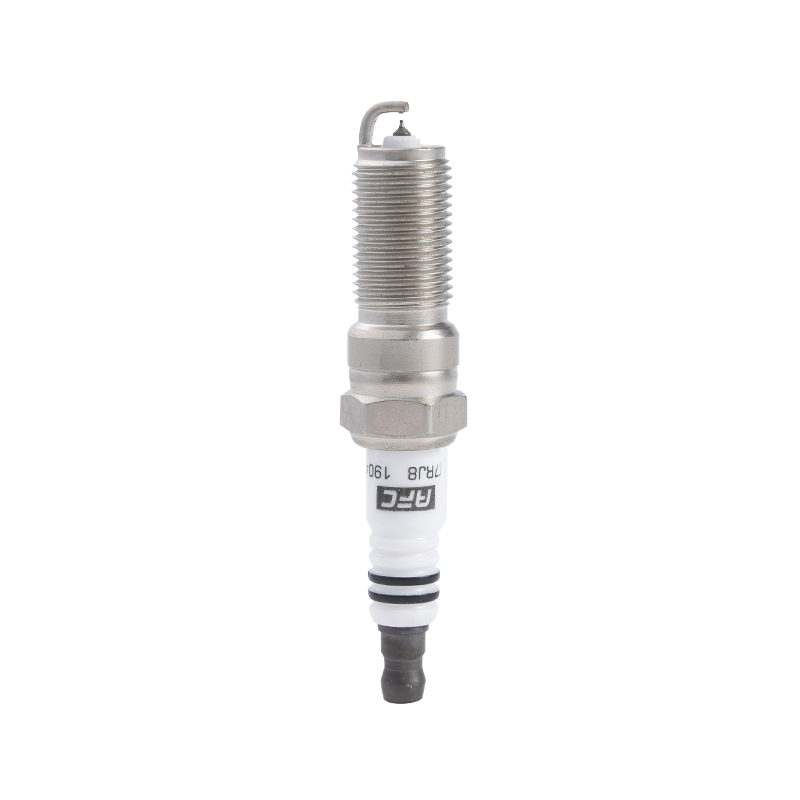
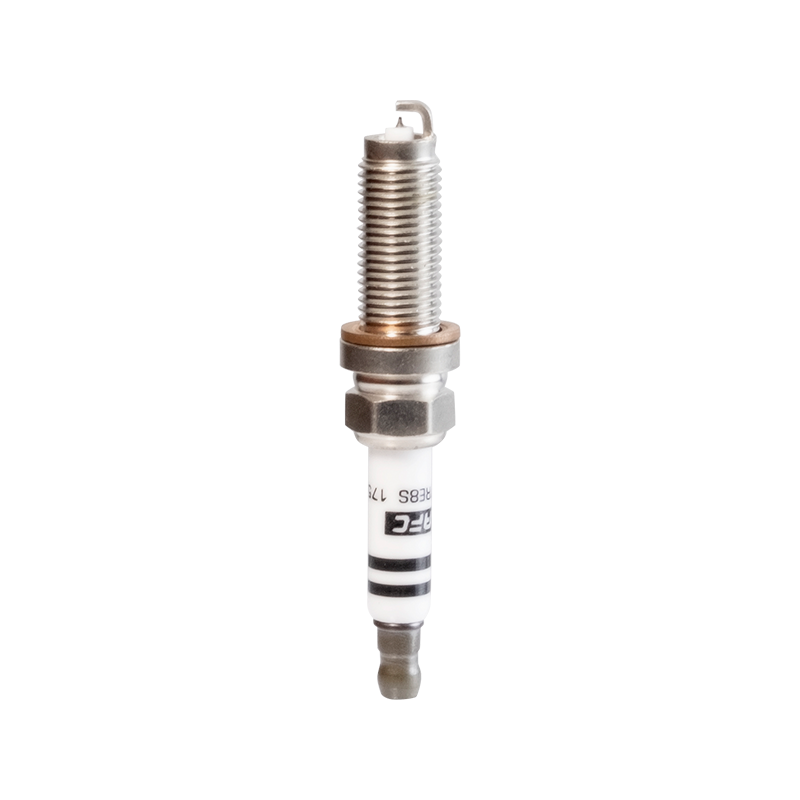
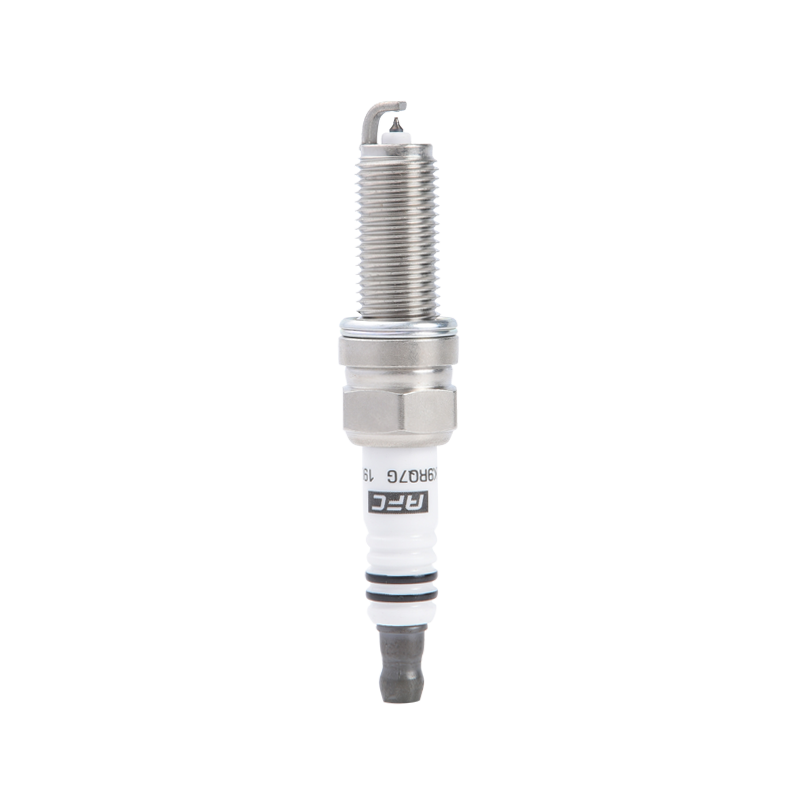
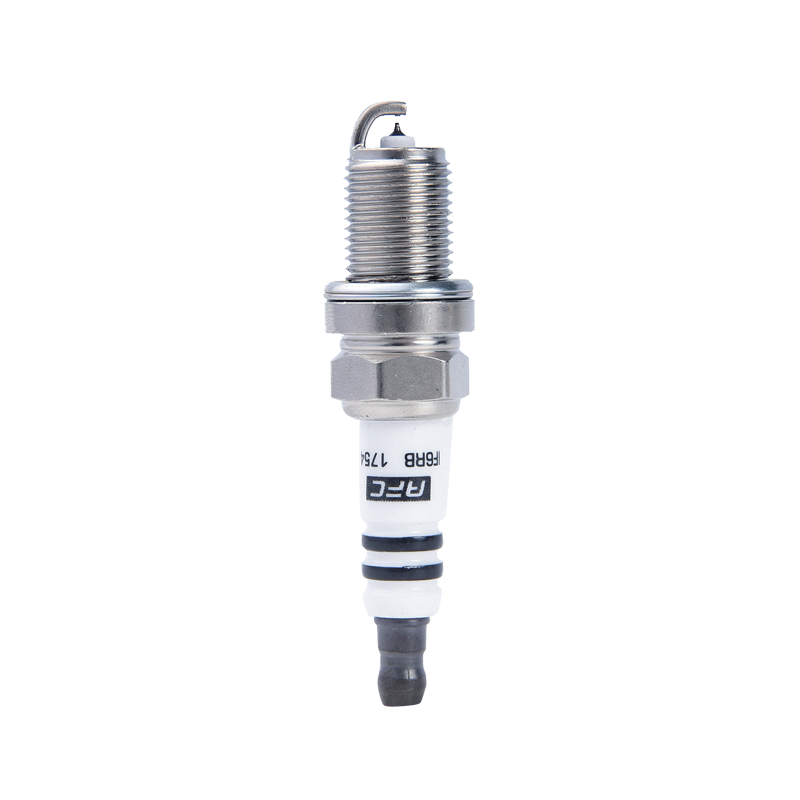

소형 세단부터 터보차지 SUV에 이르기까지 한국 차량은 엄격한 엔지니어링 허용 오차와 까다로운 점화 요구 사항으로 인해 전 세계적으로 명성을 얻었습니다. 는 국산차용 이리듐 점화플러그 한국의 높은 RPM 파워트레인에서 일관된 연소를 유지하는 초미세 이리듐 중심 전극을 중심으로 엔지니어링된 부품입니다. 기존의 구리 또는 백금 대체 플러그와 달리 이리듐 팁 플러그는 한국 OEM 엔지니어가 점점 더 공장에서 지정하는 더 날카롭고 집중된 스파크를 제공하므로 애프터마켓 및 OEM 이리듐 부문은 글로벌 스파크 플러그 업계에서 가장 빠르게 움직이는 틈새 시장 중 하나가 되었습니다.
한국 엔진이 점화 플러그를 한계까지 밀어붙이는 이유
터보차지 GDI 장치, 앳킨슨 사이클 하이브리드, 고압축 자연 흡기 4기통 등 현대 한국의 파워트레인은 모두 한 가지 특징을 공유합니다. 즉, 구형 엔진 설계보다 점화 시스템을 더 강하게 강조한다는 것입니다. 한국산 터보차저 엔진의 실린더 압력이 초과될 수 있습니다. 200바 연소 중에 기존 플러그에서 전극 재료가 더 빨리 벗겨지는 조건입니다.
이리듐의 녹는점은 다음과 같습니다. 2,446°C — 백금보다 약 700°C 더 높습니다. 이것이 재료가 전극 마모를 최소화하면서 이러한 조건을 견디는 이유입니다. 그 결과 한국 자동차 제조업체가 종종 지정하는 서비스 간격 동안 안정적인 스파크 에너지가 유지됩니다. 60,000~100,000km 이리듐 플러그의 경우 구리 등가물의 경우 30,000~40,000km입니다.
전극 재료 융점 비교(°C)
한국형 이리듐 플러그의 주요 기술 매개변수
모든 이리듐 플러그가 모든 한국 엔진에 적합한 것은 아닙니다. 나사산 피치, 도달 범위, 열 범위 및 전극 형상은 실린더 헤드 설계와 정확하게 일치해야 합니다. 다음은 구매자와 기계공이 설치 전에 확인해야 하는 가장 일반적인 사양 매개변수입니다.
| 매개변수 | 일반 범위(한국 OEM) | 메모 |
|---|---|---|
| 스레드 크기 | M12 × 1.25 / M14 × 1.25 | GDI 엔진에서 지배적인 M14 |
| 스레드 도달 | 19mm / 26.5mm | 엔진 변형별 확인 |
| 이리듐 Electrode Diameter | 0.6mm – 0.8mm | 더 미세한 팁 = 더 낮은 요구 전압 |
| 열 범위 | 5 – 7 (브랜드 규모에 따라 다름) | 터보차저 엔진은 더 차가워진다 |
| 간격 설정 | 0.7mm – 1.1mm | 공장에서 사전 설정됨; 이리듐 팁을 다시 갭하지 마십시오 |
| 서비스 간격 | 60,000 – 100,000km | 운전조건에 따라 다름 |
대부분의 기계에서 간과하는 한 가지 규칙: 이리듐 플러그를 다시 갭에 놓지 마십시오.
직경이 0.6mm에 불과한 미세한 이리듐 팁은 간격 도구의 기계적 응력으로 인해 파손됩니다. 플러그는 사전 설정된 상태로 도착합니다. 간격을 0.1mm라도 잘못 조정하면 전극이 부서지고 금속 파편이 연소실에 유입될 수 있습니다.
터보차저 한국형 엔진: 특별한 점화 문제
한국 크로스오버 및 고성능 세단에 장착된 터보차지 GDI 엔진은 복합적인 점화 과제를 도입했습니다. 흡기 충전량 증가와 직접 연료 분사는 안정적으로 점화하기 위해 더 높은 점화 에너지가 필요한 더 희박하고 밀도가 높은 공기-연료 혼합물을 의미합니다. 낮은 주변 온도에서의 냉간 시동은 어려움을 더욱 가중시킵니다.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD는 특히 이러한 조건을 해결하기 위해 터보차지 특수 스파크 플러그 기술을 개발하는 데 수년을 보냈습니다. 그들의 엔지니어링은 터보차저 직접 분사 엔진이 포트 분사식 엔진보다 더 쉽게 생성하는 퇴적물 오염에 저항하면서 상승된 실린더 압력 하에서 안정적인 아크 형성을 유지하는 데 중점을 둡니다.
이리듐 대 구리 플러그: 성능 레이더
주장을 뒷받침하는 제조
스파크 플러그 산업에서는 사양서와 실제로 생산 라인에서 나오는 것 사이의 차이가 사양 자체보다 더 중요한 경우가 많습니다. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD는 다음을 초과하는 표준 작업장을 운영합니다. 12,000 평방미터 여러 개의 완전 자동 생산 라인을 통해 이리듐 전극 작업에 필요한 밀리미터 미만의 공차를 유지할 수 있을 만큼 엄격한 공정 제어가 가능한 스케일입니다.
그들의 채택 성숙한 일본의 냉간 밀봉 기술 그리고 한국 자동차 부품의 맥락에서 아연 도금 공정은 주목할 가치가 있습니다. 한국 OEM은 역사적으로 일본 제조 공정 표준을 크게 따랐기 때문에 유사한 공정 규율로 생산된 플러그는 해당 차량의 점화 시스템에 보다 안정적으로 통합되는 경향이 있습니다. 니켈 도금 쉘 마감은 또한 북부 기후의 한국 자동차 소유자가 높은 마일리지의 플러그 교체 시 일반적으로 직면하게 되는 스레드 부식을 방지합니다.
생산 작업장 규모: 산업 상황(sq m)
제품 품질로 직접 연결되는 프로세스 기능
- 완전 자동 생산 라인은 가장 실패하기 쉬운 조립 단계인 이리듐 팁 용접에서 사람의 취급 차이를 줄입니다.
- 일본 공정 전통에서 차용한 냉간 밀봉 기술은 세라믹 절연체-쉘 조인트가 열 순환 중에도 기밀 상태를 유지하도록 보장합니다.
- 니켈 plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- 여러 개의 완전 자동 라인을 통해 일관된 출력량 제공 - OEM 계층 공급 관계에 중요
수명에 따른 전극 마모: 이리듐 대 기존 전극
전극 침식은 모든 스파크 플러그의 주요 성능 저하 모드입니다. 중앙 전극이 마모됨에 따라 플러그를 점화하는 데 필요한 전압이 증가하여 실화 및 거친 작동으로 이어집니다. 아래 차트는 100,000km의 사용 수명 동안 상대적인 마모 궤적을 보여줍니다.
예시적인 전극 간격 성장률 - 각 전극 유형에 대해 발표된 재료 침식 속도를 기반으로 한 방향 비교.